


Kako izbrati odprtino šobe stroja za lasersko rezanje?
1. Glede na to, ali je šoba enoslojna ali dvoslojna, se za taljenje in rezanje uporablja enoplastna laserska šoba, torej se kot pomožni plin uporablja dušik, za rezanje nerjavnega jekla pa enoplastna laserska šoba in aluminijaste plošče. Dvoslojne laserske šobe se običajno uporabljajo za oksidativno rezanje, to je z uporabo kisika kot pomožnega plina, dvoslojne laserske šobe za rezanje ogljikovega jekla. Poleg tega mora biti pri tankih ploščah pod 3 mm odprtina izbrane šobe Φ1 mm, tako da bo rezalna reža manjša, če je večja, pa debelejša, položaj rezalnega kota pa ne bo gladek. Za rezanje debelih plošč nad 3 mm in pod 10 mm bo odprtina šobe Φ1 mm nestabilna. Če je moč večja, bo čas rezanja daljši zaradi zahtevanega časa odvajanja toplote. Če je odprtina premajhna, čeprav je odvajanje toplote hitrejše, še vedno ni stabilna. V tem času izberite Φ1,5 mm in če je območje odvajanja toplote relativno veliko, bo pretok zraka počasnejši, zato je pri rezanju bolj stabilen.
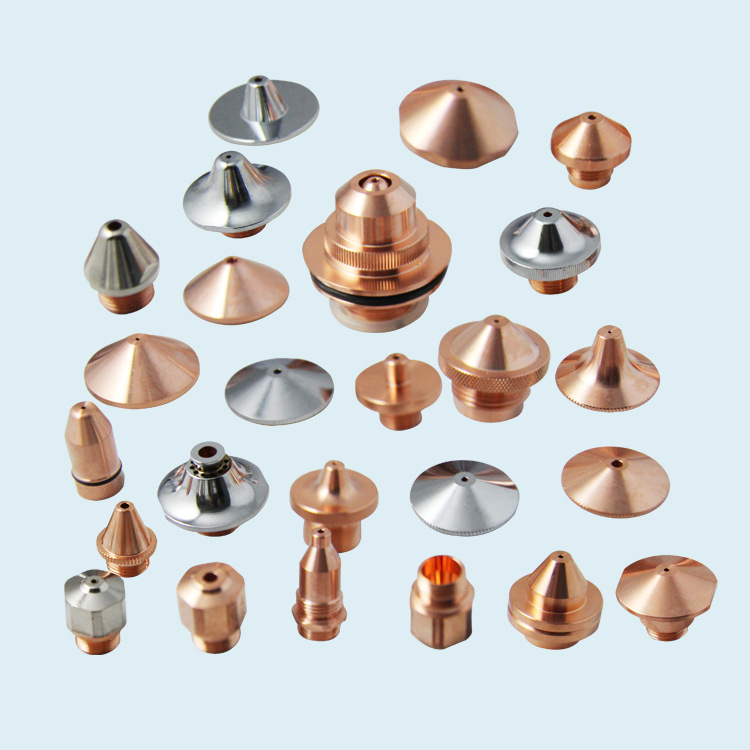
2. S katerih vidikov je videti kakovost šobe?
Prvič: poglejte material, dobro šobo, material mora imeti visoko električno prevodnost in dobro toplotno prevodnost. Na splošno je šoba iz bakra boljša od šobe iz medenine, ki lahko zagotovi dober signal kapacitivnosti.
Drugič: poglejte natančnost obdelave: dobra šoba z lasersko glavo mora imeti koncentričnost 0,03 mm, šoba z velikostjo 1,0 mm ali manj pa koncentričnost 0,02 mm. Koncentrične šobe z visoko natančnostjo lahko ne le zmanjšajo predhodno odpravljanje napak v procesu obdelave, ampak tudi učinkovito preprečijo, da bi visokoenergijski laser udaril v notranjo steno laserske glave, s čimer bi se izognili poškodbam laserske glave. Ko središče šobe in središče laserja nista na osi, vplivata na kakovost rezanja: 1) Vpliva na rezalni del. Ko se razprši rezalni plin, bo volumen plina neenakomeren, zaradi česar je na rezalnem odseku bolj verjetno, da se na eni strani tlejo madeži, na drugi pa nobena. Ta pojav slabo vpliva na rezanje tankih plošč pod 3 mm. Pri rezanju plošč nad 3 mm je njegov učinek resnejši in včasih ne bo mogel rezati. 2) Vplivajo na kakovost ostrih vogalov. Pri rezanju obdelovancev z ostrimi koti ali majhnimi koti lahko pride do lokalnega pretaljevanja. Pri rezanju debelih plošč morda ne bo mogoče rezati. 3) Vplivajo na perforacijo, nestabilnost med perforacijo, časa ni enostavno nadzorovati, prodiranje v debele plošče bo povzročilo pretaljevanje, pogojev prodiranja pa ni enostavno razumeti, vpliv na perforiranje tankih plošč pa je majhen.
Tretjič: Poglejte površinsko obdelavo in antioksidacijsko obdelavo: gladka površina in dobra antioksidacijska obdelava lahko učinkovito zmanjšata oprijem taline med rezanjem in podaljšata življenjsko dobo šobe.
 |  |  |  |
Predstavitev podjetja | Obisk tovarne | Izdelki | Uporaba |